


Oblikovanje kraja cijevi: Kako smanjenje i proširenje kraja cijevi utječu na performanse i montažu automobilskih komponenti
U proizvodnji automobilskih cijevi, kraj cijevi je često više od samog završetka cijevnog dijela. Može odrediti kako je dio umetnut, pozicioniran, spojen, zavaren, stegnut ili spojen na drugu automobilsku komponentu. iz tog razloga,oblikovanje kraja cijevi ne treba tretirati jednostavno kao dimenzionalnu operaciju. Kvalitet oblikovanog kraja može utjecati na konzistentnost montaže i, u konačnici, na pouzdanost gotove komponente.
Oblikovanje kraja cijevipokriva nekoliko procesa za kreiranje funkcionalnih geometrija na kraju cijevi, uključujući proširenje, redukciju, širenje, prirubljivanje i suženje. Ovaj članak se posebno fokusira na smanjenje krajeva cijevi i proširenje krajeva cijevi, istražujući šta se događa s materijalom tokom oblikovanja, šta određuje oblikovnost, koji se defekti mogu pojaviti i kako rezultirajuća geometrija može utjecati na montažu automobila i performanse komponenti.

1. Zašto je oblikovanje kraja cijevi važno u proizvodnji automobilskih komponenti?
Svrha oblikovanja kraja cijevi nije jednostavno učiniti kraj cijevi manjim ili većim.To je stvaranje kontrolirane geometrije koja zadovoljava nizvodne funkcionalne zahtjeve.Ovisno o dizajnu komponente, taj zahtjev može uključivati povezivanje, pozicioniranje, umetanje, spajanje ili razmak.
1.1 Kreiranje potrebne geometrije veze
Ravna cijev sa konstantnim poprečnim presjekom ne može uvijek osigurati geometriju potrebnu za spajanje s drugom cijevi ili komponentom. Smanjenje kraja može stvoriti manji kraj za umetanje ili spajanje, dok proširenje kraja može stvoriti veći kraj ili definirani prijelaz potreban za povezivanje i montažu.
1.2 Podrška dosljednoj skupštini
Formirani kraj postaje dio interfejsa između komponenti. Njegov prečnik, zaobljenost, dužina i geometrija prelaza mogu uticati na umetanje, uklapanje i pozicioniranje.U proizvodnji velikih količina automobila, ponovljivost je važna koliko i nominalna dimenzija: proces mora proizvoditi dijelove koji se konzistentno sklapaju od serije do serije.
1.3 Zaštita performansi nizvodnih komponenti
Operacija oblikovanja kraja mijenja lokalnu geometriju i stanje materijala cijevi. Ako je deformacija pretjerana ili loše kontrolirana, mogu se pojaviti defekti poput pucanja, nabora, lokalnog izvijanja ili nepoželjnih promjena debljine. Ova pitanja možda neće ostati izolirana od operacije formiranja; mogu uticati na kvalitet spajanja, tačnost montaže i pouzdanost gotovog dela.
2. Smanjenje i proširenje kraja cijevi: Šta se dešava tokom formiranja?
Smanjenje i širenje kraja cijevi su lokalne operacije oblikovanja plastike. Kod oblikovanja zasnovanog na kalupu, namjenski proboj ili matrica prisiljava kraj cijevi u potrebnu geometriju. Deformacija uključuje savijanje i savijanje, obodno istezanje ili kompresiju, i trenje na interfejsu alat-cijev. Rezultirajući oblik zavisi od početne geometrije cijevi, ponašanja materijala, alata i uvjeta procesa.
Inženjerski izazov stoga nije samo postizanje ciljanog prečnika.Proces mora voditi protok materijala bez prekoračenja granica oblikovanja cijevi.
2.1 Smanjenje kraja cijevi
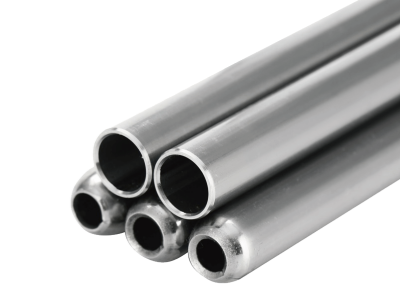
Smanjenje kraja cijevi lokalno smanjuje promjer kraja cijevi kako bi se stvorila manja ili konusna geometrija kraja. Tokom oblikovanja, materijal je podvrgnut obodnoj kompresiji i teče u smanjeni profil. Količina i raspodjela deformacije ovise o omjeru redukcije, dužini oblikovanja, geometriji kalupa, debljini stijenke i svojstvima materijala.
Budući da je deformacija lokalizirana, važan je prijelaz između originalnog dijela cijevi i smanjenog presjeka. Nagla ili loše kontrolirana tranzicija može povećati lokalnu deformaciju i učiniti defekte vjerovatnijim. Za precizne automobilske komponente, konačni smanjeni promjer, zaobljenost, dužina i geometrija prijelaza stoga moraju biti kontrolirani zajedno.

2.2 Proširenje kraja cijevi
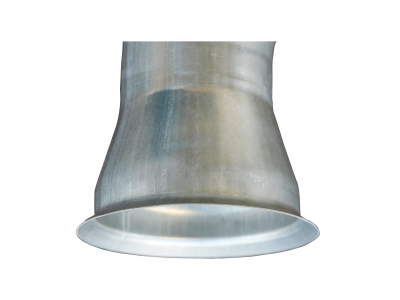
Proširenje kraja cijevi povećava prečnik definiranog dijela kraja cijevi. Materijal se potiskuje prema van i doživljava obodno istezanje. U poređenju sa redukcijom, ekspanzija može stvoriti jaču tendenciju ka lokalnom stanjivanju u proširenom području, posebno kada je potrebna ekspanzija velika.
Odnos ekspanzije, dužina oblikovanja, geometrija alata i duktilnost materijala utiču na to da li cijev može dostići ciljnu geometriju bez loma ili druge nestabilnosti. Prijelaz između proširenih i neformiranih presjeka je također važan jer koncentrira deformaciju unutar definiranog područja.
Šišanje je srodna operacija oblikovanja krajeva cijevi, ali se ne bi trebala koristiti naizmenično s općim proširenjem kraja cijevi. Šišanje se tipično odnosi na formiranje specifične šišane ili konusne geometrije kraja, često za određenu vezu ili funkciju zaptivanja.

3. Šta određuje formabilnost krajeva cijevi?
Kraj cijevi se ne može formirati prema proizvoljnoj geometriji jednostavno povećanjem sile formiranja. Formabilnost je vođena interakcijom između svojstava materijala, početne geometrije cijevi, ciljne geometrije, alata i uvjeta procesa. Istraživanje o proširenju i redukciji cijevi identificiraduktilni lom, bore,ilokalno izvijanjekao važne granice formabilnosti.
3.1 Svojstva materijala
Granica tečenja, zatezna čvrstoća, izduženje,iponašanje učvršćivanja na naprezanjeutjecati na to kako cijev reagira na lokalnu plastičnu deformaciju. Materijali sa ograničenom duktilnošću mogu biti podložniji pucanju kada operacija formiranja nameće velika lokalna naprezanja, dok otvrdnjavanje materijala može promijeniti opterećenje potrebno za naknadnu deformaciju.
3.2 Geometrija cijevi i debljina zida
Vanjski prečnik, debljina stijenke i odnos OD-na-zid-debljina utiču na stabilnost cijevi tokom oblikovanja kraja. Početna zaobljenost i konzistentnost dimenzija su također važni jer proces oblikovanja počinje od stvarne geometrije cijevi, a ne idealiziranog CAD profila.
3.3 Omjer redukcije ili proširenja
Potrebna promjena promjera je jedna od osnovnih varijabli procesa. Kako se omjer oblikovanja povećava, lokalna deformacija postaje zahtjevnija, a raspoloživi prozor za oblikovanje može postati uži. iz tog razloga,ciljanu geometriju treba uzeti u obzir zajedno sa oblikovnošću materijala i debljinom zida, a ne specificirati nezavisno.
3.4 Geometrija alata i uvjeti procesa
Radijus alata, ugao formiranja, dužina oblikovanja, podmazivanje i uslovi oblikovanja utiču na protok materijala i trenje. Geometrija alata mora osigurati kontrolirani prijelaz u konačni profil umjesto da prisiljava materijal da se prilagodi naglim promjenama oblika.
4. Uobičajeni defekti na kraju cijevi i zašto se pojavljuju
Najvažniji defekti krajnjeg oblikovanja nisu samo kozmetički. Oni ukazuju na to da su protok materijala, deformacija ili kontrola procesa prešli izvan predviđenog prozora za oblikovanje.
4.1 Pucanje
Do pucanja može doći kada lokalno plastično naprezanje premašuje sposobnost oblikovanja materijala.Prekomjerno širenje, neodgovarajuća svojstva materijala, nepovoljna geometrija prijelaza ili neodgovarajući parametri procesa mogu povećati rizik.Pukotina u formiranoj zoni može ugroziti strukturni integritet dijela i može postati mjesto početka kvara.
4.2 Naboranost
Naboranost je povezana s nestabilnom tlačnom deformacijom. Može se dogoditi kada zid cijevi ne može ostati stabilan pod nametnutim uvjetima oblikovanja. Geometrija alata, nepodržana dužina cijevi i parametri oblikovanja utječu na ovo ponašanje.
4.3 Lokalno izvijanje i izobličenje
Lokalno izvijanje ili izobličenje poprečnog presjeka može spriječiti formirani kraj da postigne potrebnu geometriju. Ovo je posebno važno kada je cijev tankih stijenki ili kada geometrija oblikovanja stvara nepovoljnu kombinaciju kompresije i savijanja.
4.4 Varijacije u debljini zida
Protok plastike može promijeniti lokalnu debljinu zida.Ekspanzija može dovesti do stanjivanja u visoko rastegnutim područjima, dok redukcija može proizvesti lokalno zadebljanje ovisno o uvjetima oblikovanja i protoku materijala. Rezultirajuću raspodjelu debljine treba uzeti u obzir kada formirana regija ima strukturalne zahtjeve ili zahtjeve za zamorom.
4.5 Dimenzionalna devijacija i ovalnost
Čak i bez vidljivih pukotina ili nabora, varijacije u dimenzijama mogu učiniti formirani kraj cijevi neprikladnim za montažu. Prečnik, zaobljenost, dužina oblika i prelazne dimenzije moraju ostati unutar funkcionalne tolerancije komponente.
5. Kako oblikovanje kraja cijevi utječe na tačnost montaže
Praktični značaj kvaliteta krajnjeg oblikovanja postaje jasan pri montaži. Formirani kraj cijevi je često sučelje imale varijacije na tom interfejsu mogu se prevesti u veće varijacije sklopa.
5.1 Postavljanje i umetanje
Formirani prečnik i zaobljenost utiču na to koliko lako se jedna komponenta može umetnuti ili postaviti preko druge. Prekomjerne varijacije promjera, ovalnosti ili lokalne deformacije mogu povećati silu umetanja ili spriječiti predviđeno pristajanje.
5.2 Dosljednost spajanja
Tamo gdje je formirani kraj naknadno zavaren, mehanički spojen ili stegnut, njegova geometrija utječe na to kako se spojni dijelovi spajaju. Dosljedna geometrija kraja pomaže u uspostavljanju ponovljivog stanja spoja i smanjuje varijacije u nizvodnim operacijama.
5.3 Preciznost pozicioniranja
Dužina i geometrija prelaza formiranog preseka mogu uticati na dubinu umetanja i konačnu poziciju komponente. U liniji za montažu automobila, takve varijacije mogu uticati na položaj povezanih komponenti i učvršćenja.
5.4 Ponovljivost u masovnoj proizvodnji
Za proizvodnju automobila, relevantno pitanje nije da li se jedna formirana cijev može uspješno sastaviti, već da li proces može više puta proizvoditi dijelove koji se pravilno sklapaju pri obima proizvodnje.Ovo čini stabilnost procesa i ponovljivost dimenzija centralnim za kvalitet krajnjeg oblikovanja.
6. Kako utječe oblikovanje kraja cijeviAutomotivePerformanse i pouzdanost komponenti
Tačnost montaže je samo jedan dio jednačine. Jednom kada formirana cijev postane dio gotove komponente, geometrija i stanje materijala stvoreni tokom oblikovanja kraja mogu doprinijeti mehaničkom ponašanju komponente.
6.1 Performanse spojeva i spojeva
Geometrija formiranog kraja određuje fizičko stanje veze. Loše pristajanje, lokalni defekti ili prevelike varijacije dimenzija mogu smanjiti konzistentnost u rezultirajućem spoju i otežati spajanje nizvodno.
6.2 Lokalna koncentracija stresa
Promjene u geometriji stvaraju prijelazna područja u kojima se lokalni naponi mogu razlikovati od onih u uniformnom presjeku cijevi.Nepravilno kontroliran prijelaz, defekt površine ili oštra geometrijska promjena mogu stoga postati važni kada je komponenta podvrgnuta opetovanom opterećenju.
6.3 Zamor i pouzdanost konstrukcije
Za automobilske komponente izložene cikličkom opterećenju, važan je integritet formiranog područja. Pukotine, ozbiljno smanjenje debljine zida ili nepovoljni geometrijski prijelazi mogu uzrokovatipotencijalna mjesta oštećenja od zamora. Kvalitet krajnjeg oblikovanja stoga treba procijeniti u odnosu na funkcionalna opterećenja i uslove spajanja gotove komponente.
6.4 Funkcionalne performanse
Tamo gdje oblikovani kraj omogućava pozicioniranje, zadržavanje, zazor ili drugu definiranu funkciju, odstupanje od predviđene geometrije može utjecati na ponašanje gotovog sklopa. Odgovarajući kriteriji prihvatljivosti stoga trebaju biti povezani sa stvarnim funkcionalnim zahtjevima komponente, a ne sa izolovanim provjerama dimenzija.
7. Kontrola kvaliteta u oblikovanju krajeva cijevi za automobile
Efikasna kontrola kvaliteta krajnjeg oblikovanja ide dalje od inspekcije konačnog prečnika. Cilj je održati proces oblikovanja dovoljno stabilnim da oblikovana geometrija, stanje površine i integritet materijala dosljedno ispunjavaju funkcionalne zahtjeve gotove komponente.
7.1 Dimenziona i geometrijska kontrola
Ključne karakteristike mogu uključivati formirani OD ili ID, dužinu oblikovanja, zaobljenost, dimenzije prijelaza i druge tolerancije definirane crtežom. Ova mjerenja treba dosljedno kontrolirati umjesto da se tretiraju kao jednokratne provjere.
7.2 Inspekcija površine i defekta formiranja
Inspekcija bi trebala identificirati pukotine, bore, površinska oštećenja, abnormalne deformacije i druge nedostatke koji mogu ugroziti formirano područje. Gdje to zahtijeva specifikacija komponente, mogu se koristiti dodatne metode za provjeru integriteta formiranog područja.
7.3 Stabilnost i ponovljivost procesa
Sama inspekcija dimenzija ne može spriječiti varijacije ako je sam proces nestabilan. Stanje alata, parametri oblikovanja, konzistentnost materijala i verifikacija prvog komada ili u procesu treba da se upravljaju kao deo kontrole procesa. Za proizvodnju automobila, ponovljivost u serijama i proizvodnim serijama je posebno važna.
7.4 Od oblikovanja kraja cijevi do gotovih komponenti
Formirani kraj cijevi treba na kraju ocijeniti u kontekstu njegove funkcije nizvodno. Dimenzija koja je prihvatljiva u izolaciji i dalje može biti problematična ako uzrokuje loše pristajanje, teško spajanje ili nepravilno pozicioniranje komponenti. Pristup orijentiran na proces stoga povezuje proizvodnju cijevi, oblikovanje krajeva, daljnju obradu i završnu inspekciju umjesto da tretira oblikovanje kraja kao izolovanu operaciju.
ZaCBIES, ovaj integrirani pristup podrazumijeva kontrolu oblikovanja krajeva cijevi kao dijela šireg procesa proizvodnje automobilskih cijevi, uz preciznu proizvodnju cijevi, daljnju obradu i upravljanje kvalitetom. Cilj nije jednostavno proizvesti formirani kraj cijevi, već isporučiti geometriju cijevi spremnu za komponente s konzistentnošću potrebnom za proizvodnju automobila.

Zaključak
Oblikovanje krajeva cijevi je funkcionalni korak proizvodnje koji može utjecati mnogo više od konačnog promjera cijevi. Smanjenje i širenje kraja cijevi mijenjaju lokalnu geometriju i stanje materijala cijevi, a njihov uspjeh ovisi o interakciji svojstava materijala, geometrije cijevi, omjera oblikovanja, alata i uslova procesa.
Kada je oblikovanje kraja pravilno kontrolirano, rezultirajuća geometrija može podržati dosljednu vezu, preciznu montažu i pouzdane performanse komponenti. Kada je loše kontroliran, defekti i varijacije dimenzija mogu se proširiti na nizvodno spajanje i montažu. Za proizvođače automobilskih cijevi, ključ je stoga upravljati oblikovanjem krajeva kao dijelom integriranog sistema kvalitete i proizvodnje - a ne kao izoliranom operacijom.
Osnova istraživanja i uređivačke napomene
Tehničko uokvirivanje ovog članka je unakrsno provjereno u odnosu na recenzirano istraživanje o oblikovanju krajeva cijevi. Objavljene studije opisuju oblikovanje krajeva cijevi kao familiju procesa uključujući širenje i redukciju, te identificiraju duktilni lom, naboranje i lokalno izvijanje kao važne granice oblikovanja. Oni također naglašavaju utjecaj geometrije alata, ponašanja materijala, trenja i parametara procesa na uspješno oblikovanje.
- Alves, ML, Almeida, BPP, Rosa, PAR, & Martins, PAF (2006). Završno oblikovanje cijevi tankih stijenki. Časopis za tehnologiju obrade materijala, 177(1–3), 183–187. DOI: 10.1016/j.jmatprotec.2006.04.040.
- Alves, ML, Gouveia, BPP, Rosa, PAR, & Martins, PAF (2006). Proširenje i redukcija tankozidnih cijevi pomoću matrice: Eksperimentalno i teorijsko istraživanje. International Journal of Machine Tools and Manufacture, 46(12–13), 1643–1652. DOI: 10.1016/j.ijmachtools.2005.08.018.
- Agrawal, AK, Narayanan, RG i Kailas, SV (2017). Ponašanje oblikovanja kraja trenjem obrađenih Al 6063-T6 cijevi pri različitim brzinama rotacije alata. Zbornik radova Instituta mašinskih inženjera, deo C. DOI: 10.1177/0309324717724662.